在华南一间啤酒工厂里,每条瓶装线以 5 万瓶/小时的速度连续运转。贴标是包装环节的最后一站,也是缺陷最容易流失的一站。
每条瓶装线配套一台贴标机,瓶型覆盖 640ml、600ml、560ml、530ml、500ml、330ml,多种规格在不同班次之间频繁切换。贴标后的身标、背标、颈标由人工抽检把守——抽检本质是概率把关,倒标、反标、歪标、条码模糊一旦漏过,进入成品仓后的返工与客诉成本,远高于在线上检出的成本。
这正是工业视觉在今天的包装线上被大量引入的现实原因:不是为了替换人,而是把「概率把关」变成「逐瓶全检」。
项目采用贴标机内检测方案(XS-FBLI-3C ):在正标、背标、颈标三个工位各布置一台智能相机,分布式采集、集中判定。检测项覆盖缺标、倒标、反标、上下与左右位置偏移、歪斜、翘角,以及瓶身日期/代码有无、标签条形码错误或模糊不清。
指标层面,各检测项检出率 ≥99.9%,误剔率控制在 <0.10%。
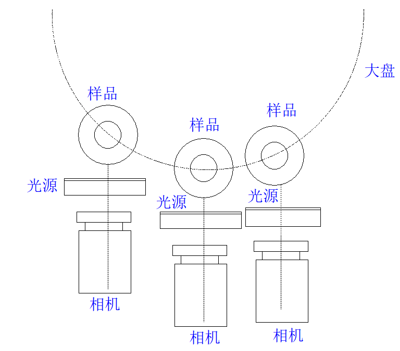
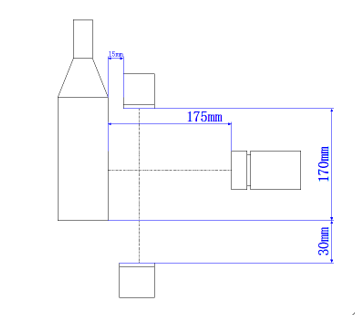
贴标机内部空间狭窄,是这类项目最典型的约束条件。方案采用模块式、分布式安装:每个采集位配独立滑台调节机构与计数器,换型时可快速复现工位基准,不必反复试凑。
剔除环节采用单手指剔除器,针对玻璃瓶易碎、表面要求高的特性设计,次品直接落入收集框,并与贴标机 PLC 联动,预留停机报警接口。
设备可储存上千种产品参数,换产调用即可;触摸屏工业防护等级 IP65,控制柜按威图标准制造、面板采用 SUS304 不锈钢、配正压防尘;系统支持局域网/互联网远程运维与参数调试,并提供 MES 接口。
对检测行业而言,这类项目的价值不在于装了几台相机,而在于把质量判定从人工经验转成了可统计、可追溯的数据。当每一条缺陷都被记录,质量改进才真正有了起点。


 当前位置:
 地址:广州市花都区秀全街大布路9号鼎胜智谷2栋6楼
 手机:刘总:15915815673 杨工:18825069501
 电话:400-6866-858
 微信:刘总:15915815673 杨工:18825069501