在线检测 · 密封性专题
声学冲击 + 电涡流曲面扫描:刚性盖封口容器的在线全检方案,把密封缺陷拦在出厂之前。
广州新视智能设备有限公司 | 技术应用中心 | 2026 年 10 月
引言 · 一件 399 万件的召回,把"密封"重新摆上台面
2026 年 5 月,某企业(中国)向市场监管总局报告召回计划,召回 2011—2023 年间生产的 SK3000、SK3020 型高真空罐装食品共 3,995,415 件。
当"压差"与"密封"这两个变量同时失控,缺陷不会停留在外观层面,而会沿着货架期一路放大,最终以召回、伤害或客诉的形式结算。
几乎同期,各地市场监管部门发布的食品安全消费提示中,长期保留着同一句提醒:购买食品时要"查看真空包装是否漏气涨袋"。这句话的另一面是——企业必须在出厂前,用比消费者眼睛更可靠的手段,证明每一全产品都没有漏。
政策层面同样给出了信号:2026 年国家继续安排超长期特别国债 1.3 万亿元支持"两重""两新",其中设备更新领域专项安排 2000 亿元,覆盖工业等重点领域。在线质量检测环节的技术改造,正处在政策窗口之内。(具体支持范围与申报口径以国家发改委及地方主管部门当年文件为准)
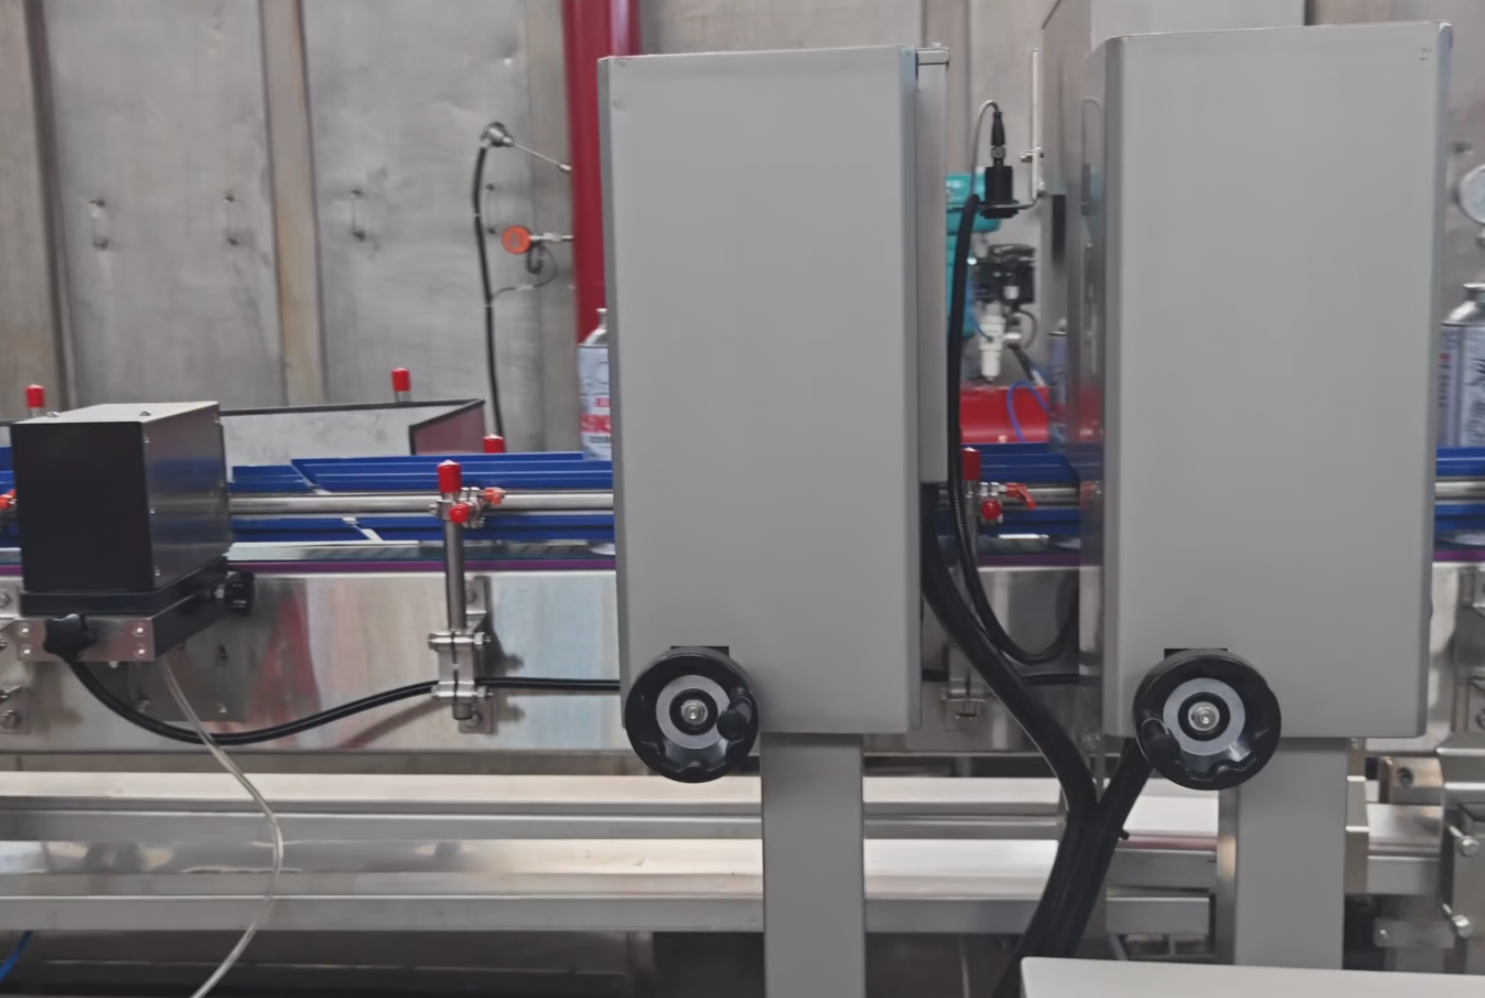
高速灌装产线上的在线检测工位:产品保持无压力直线输送与固定间距通过探头下方,封口完成后即刻完成判定。
刚性盖封口的容器(玻璃瓶酱料、调味品、罐头、饮料、乳品、部分药品)依赖罐内真空度维持密封状态。真空度一旦不足,或封口存在微泄漏,后果会按时间顺序依次展开:
货架期内的微生物风险。罐内负压丧失,氧气与外界微生物随之进入,菌群繁殖后表现为胀罐、鼓盖、内容物腐败。这一过程具有明显滞后性,往往在渠道端甚至消费者手中才暴露。
内容物品质劣变。氧化导致褐变、风味衰减、营养成分损失。这类损失"看不见",却直接作用于复购率。
压力失衡带来的物理风险。极端工况下压差反向作用,形成开启瞬间的伤害隐患——这正是前述召回案例的风险内核。
真正的难点在于:传统检测手段天生带有盲区。
| 传统方式 | 核心局限 |
|---|---|
| 人工敲盖听音抽检 | 依赖个人经验,抽检率极低,无法全检,结果不可留痕、不可追溯 |
| 离线真空表 / 破坏性检测 | 破坏样品,结果滞后,样本量小,只能代表"抽样那一时刻" |
| 等胀罐或客诉后追溯 | 缺陷产品已随货铺开,处置成本最高,且损害品牌信任 |
做一道量级测算:一条 30,000 瓶/小时的产线,按每天 16 小时、每月 26 天运行,月产量约 1,250 万瓶。若密封不良率为 0.1%,则每月约有 1.25 万瓶带缺陷产品进入流通。在这个数量级下,召回、下架、渠道沟通与品牌修复的综合成本,通常显著高于一台在线检测设备的投入。
(上述测算为量级示意,实际数据以各企业产线参数与质量成本核算口径为准。)
声波扫描检测机的思路是:不接触内容物、不损伤产品,在封口完成之后立刻判断密封状态。它在产品同一次通过中,并行采集两路彼此独立的物理信号。
真空检测探头向容器顶盖发出冲击波,以非接触方式激励顶盖振动,盖子受激后发声。盖体的振动响应特征与罐内真空度之间存在稳定的对应关系——不同真空度的容器,会"发出不同的声音"。系统采用声音分析法对采集信号进行比对判定,据此识别因低压、真空度不足或已发生泄漏而产生的质量缺陷。该方式的特点是精度高、可连续工作。
曲面扫描探头以电涡流方式,持续、非接触地测量探头与顶盖之间的距离,输出与距离成比例的模拟电压;该信号经数据转换与处理后形成盖形品质数据。盖面的凹陷或凸起程度,本质上就是内外压差的外部体现。系统将其与用户设定的剔除限值比对,超出限值即判定不合格。该方式的特点是精度高、连续、适应高速。
声学反映内部真空状态,扫描反映外部几何响应,两者从不同物理维度描述同一个事实——密封是否成立。交叉验证的价值在于:单通道容易因产品规格切换、盖材批次差异、环境噪声干扰而产生偏差;双通道同步判据可以压低误剔,同时避免因单一信号钝化而漏剔。对于 0.2% 级别的误剔率要求,这种冗余是必要的工程代价。
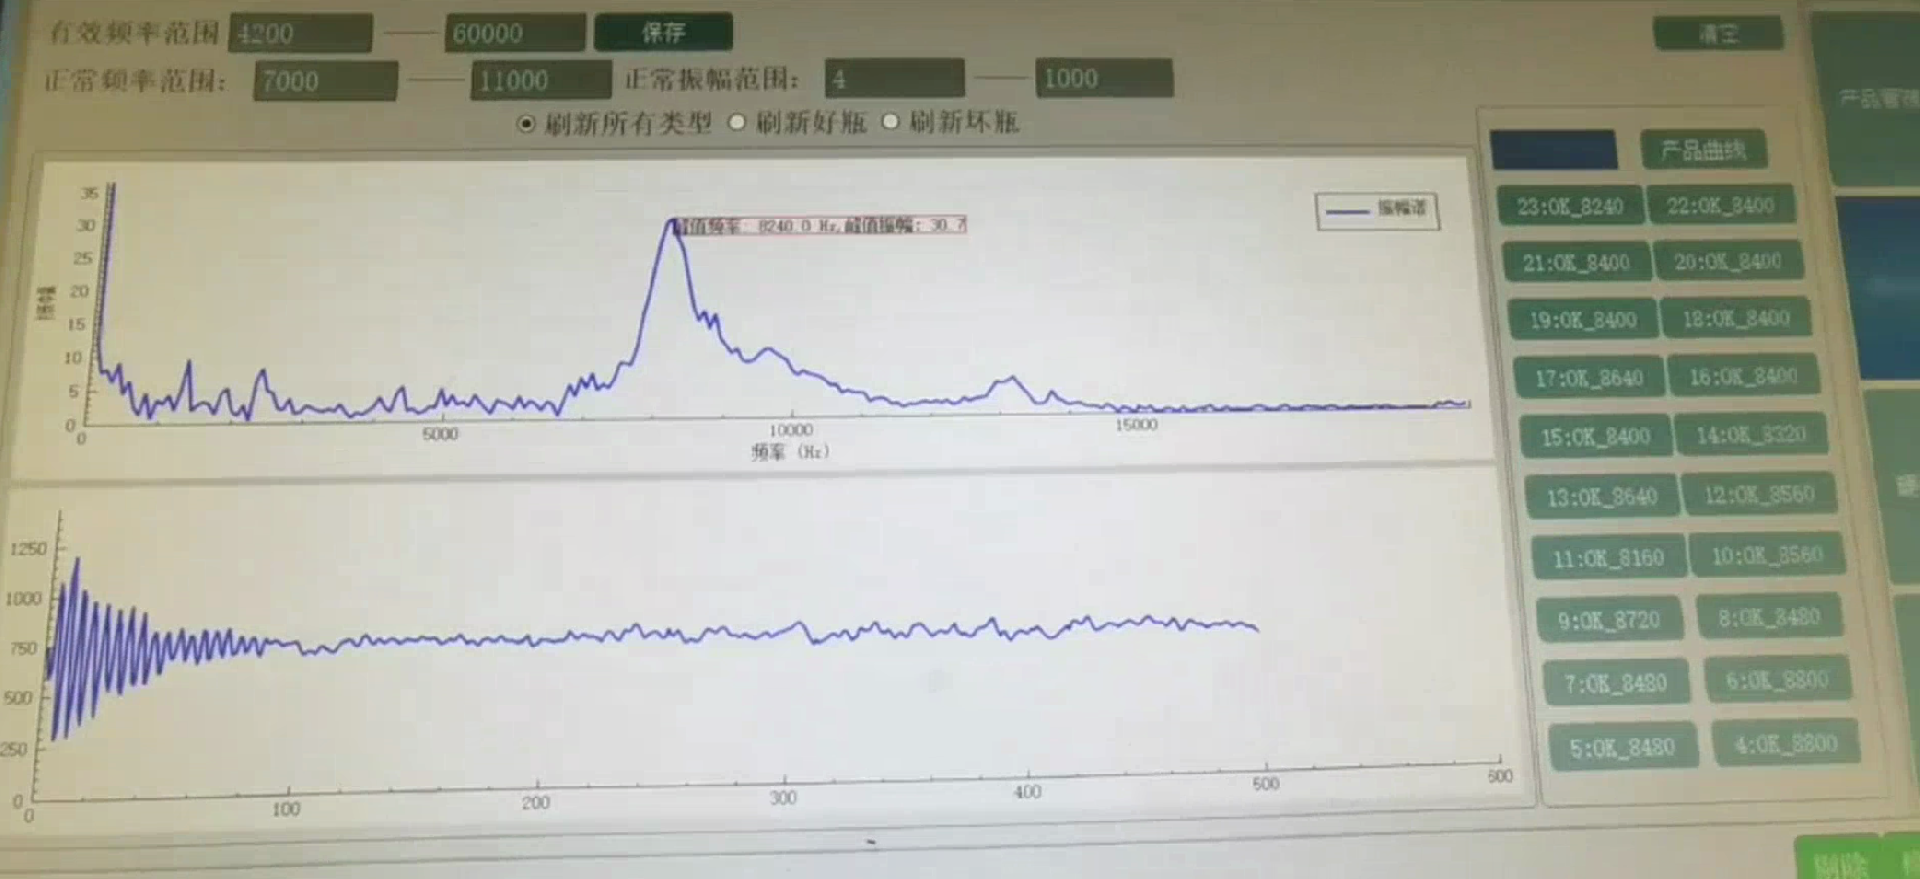
声学激励与电涡流扫描均为非接触测量:探头悬于顶盖上方,不与产品接触,不影响输送节拍,也不污染内容物。
| 项目 | 参数 |
|---|---|
| 检测方式 | 非接触式在线检测 |
| 检测速度 | 可达 1500 罐/分钟 |
| 密封性检测 | 可定义压力 > 2 Bar 判定合格,压力 < 1 Bar 判定漏气;剔除率 99.9%,误剔率 ≤ 0.2% |
| 真空度检测 | ≥ 0.02 MPa;剔除率 99.9%,误剔率 ≤ 0.2% |
| 系统组成 | 人机界面(触摸屏 / 塔灯 / 操作界面)+ 真空检测单元(曲面扫描探头 + 真空检测探头)+ 剔除器 + 编码器 + 304 不锈钢检测柜 |
| 剔除执行 | 单气缸驱动尼龙剔除模块,PLC 经继电器与电磁阀控制;适用产线速度上限 50,000 BPH |
名词解释
剔除率 = 测试样品剔除数 ÷ 测试总次数 × 100%,即被剔除的不合格品占测试总数的比例。
误剔率 = 被误剔的合格品数 ÷ 生产总数 × 100%,即合格品被误剔除的比例。
上述精度为设备能力指标,需在本文所列产线条件下方可达成。
这几条直接决定精度指标能否兑现,属于方案设计阶段的前置工程约束,而非设备到场后再补的"调试问题":
检测区为无压力直线输送,产品自由通过、不受挤压,输送过程平稳无窜动与倾斜。
瓶间保持半个瓶距以上的间距,不得出现连瓶,否则会造成连带剔除或漏剔。
输送链速度稳定不波动,节拍一致性是信号采集有效性的前提。
异常工况联动停机时,检测区前方需有足够缓存空间将产品排空,避免堵瓶堆积影响判据。
建议优先考虑
| 需另选方案
|
设备更新专项资金的申报逻辑,通常要求项目属于技术改造升级类别,且新购置设备与淘汰旧设备之间具备关联性,新建项目一般不在支持范围。这意味着:把在线检测设备与产线其他智能化改造打包立项,比单独申报一个检测工位更容易匹配政策导向。
需要提醒的是,补助比例、投资门槛与申报时间窗逐年调整,且各省市细则存在差异。建议企业在立项前,先与所在地发改委、工信部门确认当年口径,再确定投资节奏与设备清单。
安装调试由具备多年相关经验的专职服务工程师执行,直至合格验收、设备进入生产状态。
保修与巡检:整机保修一年;每年提供至少 1 次现场综合服务,服务后提交服务报告并在服务卡上签名确认。
远程技术服务:参数修改、程序升级可远程完成,无需现场人员配合,明显缩短响应路径。
应急响应:7×24 服务标准,任何时间(含节假日)可联络服务工程师;远程无法解决的问题,24–48 小时内到达现场(不可抗力除外)。
数据对接:提供 MES 系统接口,检测结果可并入产线信息化与追溯体系。
硬件与工艺:304 不锈钢检测柜,配置与工艺设计对标进口同类机型;光电、编码器等关键部件选用成熟品牌。
密封缺陷的特点是:它不吵不闹,只在货架上说话。等到消费者拧开瓶盖的那一刻才发现,代价已经由整条链共同承担。把判定动作前移到封口之后的几毫秒内完成,正是这套方案的全部意义。
广州新视智能设备有限公司为食品、饮料、啤酒、水、调味品、药品、3C 及五金等行业提供在线检测设备与整线信息化解决方案,可根据产线工艺要求快速定制研发。公司为国家高新技术企业,在视觉检测与非视觉检测两个方向持续投入研发,自研智能检测设备搭载缺陷智能分类引擎,可依据缺陷特征精准识别类别,辅助用户提升质量管理水平、改善生产工艺。相关设备与方案已服务于可口可乐、百威啤酒、雪花啤酒、景田百岁山、健力宝、茅台等企业。
评估您的产线是否适用
提供三项信息即可获得针对性判断:产品规格与封口形式、产线速度(BPH)、现有输送方式与间距。
我们可据此给出检测方案建议、精度可达性评估,以及样机试机 / 样品寄测安排。
官网:www.gzxszn.com
地址:广东省广州市花都区秀全街道大布路 9 号鼎盛智谷 2 栋 601


 当前位置:
 地址:广州市花都区秀全街大布路9号鼎胜智谷2栋6楼
 手机:刘总:15915815673 杨工:18825069501
 电话:400-6866-858
 微信:刘总:15915815673 杨工:18825069501